Kamyon karoseri üreticileri, araç distribütörleri, filo operatörleri ve yerel montaj tesisleri kuran şirketler içinCKD kamyon gövde kitive birSKD kamyon gövde kitimontaj iş yükünü, lojistik verimliliğini, üretim altyapısını, iş gücü gereksinimlerini ve yerelleştirme yeteneğini doğrudan etkiler.
CKD'nin anlamıTamamen YıkıldıSKD şu anlama gelir:Yarı Yıkılmış. Her iki model de yerel montaj için tasarlanmış olsa da, farklı seviyelerde sökme ve üretim sorumluluğunu temsil ediyorlar.
Bir CKD sisteminde kamyon gövdesi, sevkıyattan önce çok sayıda ayrı bileşene ve daha küçük alt montajlara bölünür. Hedef tesis gövde montaj sürecinin önemli bir bölümünü gerçekleştirir.
Bir SKD sisteminde ana gövde modülleri sevkıyattan önce zaten monte edilmiştir. Hedef tesis, genellikle daha büyük modüllerin bağlanması, donanımın kurulması, son bitirmenin tamamlanması ve gövdenin araç şasisine entegre edilmesi gibi daha az montaj işlemi gerçekleştirir.
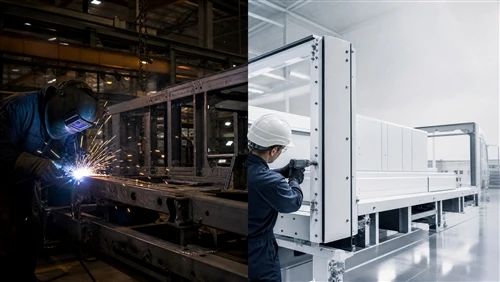
Bu nedenle ayrım sadece ambalajla ilgili değildir. Bu belirlerÜretim değerinin nerede yaratıldığı, varış tesisine ne kadar iş aktarıldığı ve alıcının yerel olarak ne kadar montaj kapasitesi kurması gerektiği.
Sektör referansları ayrıca CKD ve SKD'nin tüm pazarlarda tek bir evrensel yasal tanıma sahip olmadığını vurgulamaktadır; Kesin sınıflandırma ve gümrük muamelesi yargı yetkisine göre değişebilir.
Kamyon karoseri projeleri için en pratik yaklaşım, iki sistemi gerçek bileşen konfigürasyonlarına ve yerel montaj gereksinimlerine göre değerlendirmektir.
CKD Kamyon Gövde Kiti Nedir?
Bir CKD kamyon gövde kiti oldukça demonte bir konfigürasyonda sağlanır.
Gövde tasarımına bağlı olarak kit şunları içerebilir:
Yan duvar panelleri
Ön duvar bileşenleri
Çatı panelleri
Zemin panelleri
Çapraz üyeler
Boyuna üyeler
Köşe profilleri
Kapı çerçeveleri
Kapı kanatları
Takviye profilleri
Montaj braketleri
Bağlantı Elemanları
Sızdırmazlık malzemeleri
İç bileşenler
Varış tesisi montajın önemli bir bölümünü gerçekleştirir.
Örneğin, tamamlanmış bir yan duvar yerine, yerel tesis ayrı yan paneli, dikey direkleri, yatay takviyeyi, köşe bağlantılarını, bağlantı elemanlarını ve diğer gerekli bileşenleri alabilir.
Yerel montaj süreci bu nedenle yapısal konumlandırma, sabitleme, sızdırmazlık, boyutsal hizalama ve son muayeneyi içerebilir.
Bu, CKD'ye daha yüksek düzeyde yerel üretim katılımı sağlar.
Sonuç olarak bir CKD gövdesi, hedef montaj tesisinin yetenekleri çerçevesinde tasarlanmalıdır. Bileşen toleransları, sabitleme yöntemleri, montaj sırası, aletler ve muayene prosedürlerinin tümü önem kazanmaktadır.
SKD Kamyon Gövde Kiti Nedir?
Bir SKD kamyon gövde kiti daha yüksek derecede ön montajla birlikte sunulur.
Tedarikçi, her ana gövde bileşenini ayrı ayrı göndermek yerine, sevkıyattan önce birkaç modülü üretebilir ve monte edebilir.
Bir kamyon gövdesi için bir SKD konfigürasyonu şunları içerebilir:
Önceden birleştirilmiş yan duvar modülleri
Ön duvar tamamlandı
Önceden monte edilmiş çatı modülü
Zemin yapısı
Arka kapı montajı
Önceden yüklenmiş donanım
Seçilmiş takviye düzenekleri
Hedef tesis daha sonra bu daha büyük modülleri birbirine bağlar ve geri kalan kurulum işlemlerini tamamlar.
Temel konsept, üretim ve son montaj arasındaki sınırı, tüm üretim sürecini aktarmadan hedefe yaklaştırmaktır.
Bu, SKD'yi tamamen monte edilmiş bir kamyon gövdesi ile derinlemesine demonte edilmiş bir CKD sistemi arasında pratik bir ara model haline getirir.
CKD ve SKD: Temel Fark
En önemli fark,sevkıyattan önce tamamlanan montaj derecesi.
| Faktör | CKD Kamyon Gövde Kiti | SKD Kamyon Gövde Kiti |
|---|---|---|
| Sökme derecesi | Yüksek | Ilıman |
| Tedarikçi ön montajı | Daha düşük | Daha yüksek |
| Yerel montaj iş yükü | Daha yüksek | Daha düşük |
| Yerel işgücü gereksinimi | Daha yüksek | Daha düşük |
| Montaj karmaşıklığı | Daha yüksek | Daha düşük |
| Paketleme verimliliği | Genellikle daha yüksek | Orta ila yüksek |
| Yerel üretim katılımı | Daha yüksek | Ilıman |
| Yerel montaj sırasında özelleştirme | Yüksek | Ilıman |
| Yerel takım gereksinimleri | Daha yüksek | Daha düşük |
| Kalite kontrol sorumluluğu | Daha kapsamlı paylaşıldı | Tedarikçide daha fazla yoğunlaşma |
| Üretim yerelleştirmesi | Güçlü | Ilıman |
| Başlangıç zorluğu | Daha yüksek | Daha düşük |
Kilit nokta şu kiCKD daha fazla montaj operasyonunu hedef pazara kaydırıyorSKD ise ihracat fabrikasında daha fazla montaj işi sürdürüyor.
Bu ayrım, SKD'nin genellikle daha büyük ölçüde monte edilmiş modüller kullandığı ve CKD'nin daha fazla sayıda bireysel bileşen içerdiği daha geniş otomotiv üretim uygulamasıyla tutarlıdır.
CKD Montaj Süreci
Bir CKD kamyon karoseri montaj hattı normalde bireysel bileşenleri bitmiş bir gövdeye dönüştüren bir dizi işlemi içerir.
Tipik bir dizi şunları içerebilir:
Aşama 1: Bileşen Denetimi
Gelen parçalar malzeme listesine göre kontrol edilir.
Montaj ekibi şunları doğrular:
Parça numaraları
Miktar
Boyutlar
Yüzey durumu
Bağlantı elemanı kullanılabilirliği
Bileşen revizyonu
Aşama 2: Zemin Montajı
Boyuna elemanlar ve çapraz elemanlar konumlandırılır ve bağlanır.
Zemin, sonraki gövde montajı için boyutsal referans haline gelir.
Aşama 3: Yan Duvar Montajı
Bireysel yan paneller, direkler, takviye elemanları ve bağlantı profilleri monte edilir.
Aşama 4: Ön Duvar Kurulumu
Ön duvar zemine ve yan yapılara bağlanır.
Aşama 5: Çatı Kurulumu
Çatı bileşenleri üst gövde yapısına konumlandırılarak bağlanır.
Aşama 6: Arka Kapı Kurulumu
Kapı çerçeveleri, menteşeler, kilitler, contalar ve kapı panelleri takılıdır.
Aşama 7: Sızdırmazlık ve Bitirme
Birleşim yerleri ve açıklıklar mühendislik spesifikasyonuna göre kapatılmıştır.
Aşama 8: Boyutsal İnceleme
Nihai gövde aşağıdakiler açısından kontrol edilir:
Genel boyutlar
Karelik
Kapı açılma boyutları
Montaj konumları
Zemin seviyesi
Çapraz boyutlar
Bu nedenle CKD, gerçek bir yerel üretim sürecine SKD'den daha çok benzemektedir.
SKD Montaj Süreci
SKD, daha büyük modüllerin önceden monte edilmiş halde gelmesi nedeniyle yerel operasyonların sayısını azaltır.
Tipik bir süreç şunları içerebilir:
Gelen modüllerin incelenmesi
Zemin yapısının konumlandırılması
Yan duvar modüllerinin takılması
Ön duvarı bağlama
Çatı modülünün takılması
Arka kapıların takılması
Gövde montaj noktalarının bağlanması
Sızdırmazlığın tamamlanması
Son muayenenin yapılması
Tedarikçi bu işlemleri zaten tamamlamış olduğundan, yerel tesisin ayrı ayrı duvar yapıları üretmesine gerek yoktur.
Bu, üretim hattını önemli ölçüde basitleştirebilir.
Bu nedenle, yeni bir pazara giren şirketler için SKD, daha derin bir CKD üretim sistemi geliştirmeden önce bir ara adım olarak kullanılabilir.
Doğrudan Parasal Değerler Olmadan Montaj Maliyet Analizi
CKD ile SKD arasındaki montaj maliyeti farkı esas olarak varış tesisinde gerçekleştirilen iş miktarından kaynaklanmaktadır.
Yararlı bir maliyet modeli:
Yerel Montaj Maliyeti=İşçilik + Ekipman + Aletler + Fabrika Alanı + Kalite Kontrol + Taşıma + Eğitim + Üretim Genel Giderleri
Daha fazla işlemin yerel olarak aktarılması nedeniyle CKD genellikle bu kategorilerden birkaçını artırır.
SKD, tedarikçinin fabrikasında halihazırda daha fazla işin tamamlanmış olması nedeniyle yerel iş yükünü azaltıyor.
Ancak bu, SKD'nin her zaman daha ucuz olduğu anlamına gelmez.
Tedarikçi sevkıyattan önce daha fazla üretim ve montaj çalışması gerçekleştirdi; dolayısıyla CKD kapsamında yerel olarak mevcut olacak maliyetlerin bir kısmı SKD ürününe dahil ediliyor.
Bu nedenle alıcı şunları karşılaştırmalıdır:
Tedarikçi Maliyeti + Lojistik + Yerel Montaj Maliyeti + Altyapı Maliyeti
yalnızca kitin satın alma fiyatını karşılaştırmak yerine.
İşçilik Gereksinimi
Emek, CKD ve SKD arasındaki en belirgin farklardan biridir.
Bir CKD üretim hattı, daha ayrıntılı montaj işlemlerini gerçekleştirebilecek yetenekte işçilere ihtiyaç duyar.
Personelin şunları anlaması gerekebilir:
Yapısal konumlandırma
Bağlantı elemanı kurulumu
Tork kontrolü
Perçinleme
Yapıştırıcı uygulaması
Sızdırmazlık
Boyutsal ölçüm
Montaj çizimleri
Kalite denetimi
SKD genellikle daha az montaj işlemi gerektirir.
İşçiler öncelikle önceden birleştirilmiş daha büyük modülleri bağlar ve bitirir.
Bu, eğitim yükünü azaltabilir ve iş gücü organizasyonunu basitleştirebilir.
Nitelikli montaj işçiliğinin sınırlı olduğu pazarlar için, yerel üretim programının ilk aşamasında SKD'nin uygulanması bu nedenle daha kolay olabilir.
Kalıplama ve Montaj Armatürleri
CKD normalde daha fazla montaj fikstürü gerektirir çünkü hedef tesisin gövde geometrisini ayrı bileşenlerden oluşturması gerekir.
Yararlı ekipmanlar şunları içerebilir:
Zemin montaj armatürleri
Yan duvar konumlandırma aparatları
Çatı konumlandırma armatürleri
Kapı hizalama armatürleri
Sıkıştırma sistemleri
Kaldırma ekipmanları
Tork araçları
Perçinleme ekipmanı
Ölçüm aletleri
SKD, fikstür sayısını azaltabilir çünkü ana gövde modüllerinin temel geometrisi tedarikçinin fabrikasında zaten oluşturulmuş durumdadır.
Örneğin, önceden monte edilmiş bir yan duvar, hedef tesisin her dikey direği ayrı ayrı konumlandırmasını gerektirmez.
Bu, montaj hattını basitleştirebilir ve üretim adımlarının sayısını azaltabilir.
Üretim Hızı
Üretim çevrim süresi bir diğer önemli farktır.
Daha fazla bileşenin taşınması, konumlandırılması, bağlanması ve denetlenmesi gerektiğinden CKD genellikle daha uzun bir yerel montaj sürecine sahiptir.
SKD genellikle yerel montaj döngüsünü kısaltır çünkü hedef tesis daha büyük modülleri yönetir.
Yerel tesis aşağıdakiler için tasarlandığında bu özellikle değerli olabilir:
Hızlı filo üretimi
Sınırlı fabrika alanı
Küçük montaj ekipleri
Kısa araç teslimat döngüleri
Ancak montaj süreci standartlaştırıldığında ve özel donanımlarla desteklendiğinde CKD yüksek üretim verimliliğine ulaşabilir.
Dolayısıyla CKD üretimi olgunlaştıkça fark küçülür.
Paketleme ve Nakliye Verimliliği
CKD normalde nakliye hacmini optimize etmek için daha fazla özgürlük sağlar.
Bireysel paneller ve profiller şunlar olabilir:
Yığılmış
Yuvalanmış
Paketlenmiş
Koruyucu katmanlarla ayrılmış
Montaj sırasına göre paketlenir
SKD modülleri zaten monte edilmiş olduğundan üç boyutlu olarak daha fazla yer kaplar.
Örneğin, komple bir yan duvar modülü, o yan duvarı inşa etmek için kullanılan bireysel panellerden ve takviye profillerinden önemli ölçüde daha fazla paketleme hacmi gerektirir.
Bu nedenle CKD daha iyi paketleme verimliliği sunabilir.
Ancak ambalajı yalnızca fiziksel hacimle değerlendirmemek gerekir.
Tedarikçi ayrıca bileşenleri aşağıdakilerden de korumalıdır:
Nem
kaşıma
Deformasyon
Kenar hasarı
Darbe
Taşıma sırasında titreşim
Kompozit veya bitmiş yüzeyli paneller için ek koruyucu ambalaj gerekli olabilir.
Yerel Özelleştirme
CKD, varış noktasında özelleştirme için daha fazla esneklik sağlar.
Gövde, ayrı bileşenlerden yerel olarak monte edildiğinden, üreticiler potansiyel olarak şunları ayarlayabilir:
Vücut uzunluğu
Kapı konfigürasyonu
Montaj konumu
İç düzen
Zemin özellikleri
Takviye düzenlemesi
Şasi arayüzü
Bu, bir montaj tesisinin birden fazla kamyon modeline veya farklı bölgesel uygulamalara hizmet verdiği durumlarda faydalıdır.
Ana modüller zaten üretilip monte edildiğinden SKD'nin esnekliği daha azdır.
Modülde yapılan değişiklikler, sevkıyattan önce mühendislik değişiklikleri gerektirebilir.
Öyleyse:
CKD daha derin yerel özelleştirmeyi desteklerken, SKD daha hızlı standartlaştırılmış montajı tercih ediyor.
Kalite Kontrol Farklılıkları
CKD kalite sorumluluğunu iki üretim lokasyonuna dağıtır.
Tedarikçi bileşen kalitesini kontrol eder.
Varış tesisi son montaj kalitesini kontrol eder.
Bu, iki ayrı kalite kontrol aşaması oluşturur.
Tedarikçi tarafı denetimi
Tipik kontroller şunları içerir:
Malzeme özellikleri
Panel boyutları
Profil geometrisi
Delik konumları
Yüzey işleme
Bileşen miktarı
Yerel denetim
Tipik kontroller şunları içerir:
Montaj hizalaması
Bağlantı elemanı kurulumu
Vücut kareliği
Kapı operasyonu
Sızdırmazlık
Şasi arayüzü
Son boyutlar
SKD, ana modüllerin sevkiyattan önce montajı yapılmış olduğundan, yapısal montaj kalitesinin daha fazlasını tedarikçide yoğunlaştırıyor.
Yerel tesisin hâlâ son denetime ihtiyacı var ancak yapısal montaj değişkenlerinin sayısı azaldı.
Filo Üretimi için CKD ve SKD
En iyi seçim üretim hacmine göre değişebilir.
İlk bölgesel montaj operasyonunu kuran bir kuruluş için SKD, daha az karmaşık bir başlangıç noktası sağlayabilir.
Şirket şunları kurabilir:
Temel montaj prosedürleri
Kalite kontrol sistemleri
Yerel işgücü
Depo işlemleri
Üretim planlama
Şasi entegrasyonu
Operasyon olgunlaştıktan sonra şirket daha derin CKD yerelleştirmesine doğru ilerleyebilir.
Alıcı yerel üretim üzerinde daha fazla kontrol istediğinde ve sürdürülebilir üretim beklediğinde CKD daha çekici hale gelir.
Üretim modeli gelişebilir:
SKD → daha derin yerel montaj → CKD → artan yerel kaynak kullanımı
Bu aşamalı yaklaşım, üretim kapasitesinin aşamalı olarak gelişmesine olanak tanır.
CKD Kamyon Gövde Kitlerinin Avantajları
Daha Yüksek Yerel Üretim İçeriği
Daha fazla montaj işlemi yerel olarak gerçekleştirilir.
Bu, uygun olduğu yerde yerel üretim hedeflerini destekleyebilir.
Daha İyi Paketleme Esnekliği
Bireysel bileşenler genellikle önceden birleştirilmiş büyük modüllerden daha verimli bir şekilde paketlenebilir.
Daha Fazla Özelleştirme
Hedef fabrikanın montaj sırasında gövdeyi yapılandırmak için daha fazla fırsatı var.
Yerel İşgücü Geliştirme
Montaj tesisi daha derin teknik beceriler geliştirir.
Daha Fazla Üretim Kontrolü
Alıcı, nihai gövde montajı üzerinde daha fazla kontrol sahibi olur.
Uzun Vadeli Yerelleştirme Potansiyeli
CKD, seçilen bileşenlerin nihai olarak yerel olarak tedarik edilmesi için daha güçlü bir temel sağlar.
Bu avantajlar, CKD'yi özellikle kısa vadeli araç dağıtımı yerine uzun vadeli bölgesel üretim planlayan şirketler için önemli kılmaktadır.
SKD Kamyon Gövde Kitlerinin Avantajları
Daha Hızlı Yerel Montaj
Önceden birleştirilmiş büyük modüller, yerel operasyonların sayısını azaltır.
Daha Düşük Montaj Karmaşıklığı
Hedef tesisin her ana gövde yapısını ayrı ayrı bileşenlerden inşa etmesine gerek yoktur.
Daha Düşük Başlangıç Altyapı Gereksinimleri
Montaj tesisi daha az donanım ve daha az özel ekipmanla çalışabilir.
Daha Kolay İşgücü Eğitimi
İşçiler daha az sayıda standartlaştırılmış operasyon gerçekleştirirler.
Daha Düşük Montaj Riski
Yapısal imalat sürecinin büyük bir kısmı tedarikçinin doğrudan kontrolü altındadır.
Daha Hızlı Pazar Girişi
Şirketler, komple bir gövde imalat sürecini hemen geliştirmeden yerel montaj kabiliyetini kurabilirler.
Yeni bir bölgesel montaj operasyonu için bu özellikler SKD'yi etkili bir başlangıç noktası haline getirebilir.
Alıcı Ne Zaman CKD'yi Seçmeli?
Alıcının aşağıdaki özelliklere sahip olması durumunda CKD genellikle uygundur:
Yerel montaj altyapısı kuruldu
Yeterli teknik emek
İstikrarlı üretim talebi
Uzun vadeli yerelleştirme hedefleri
Bölgesel özelleştirme gereksinimleri
Bileşen taşımayı optimize etme ihtiyacı
Ayrıntılı kalite kontrolünü uygulama yeteneği
Alıcının ayrıca daha derin bir montaj süreciyle bağlantılı daha yüksek operasyonel karmaşıklığı yönetmeye de hazırlıklı olması gerekir.
CKD, SKD'nin yalnızca daha ucuz bir versiyonu değildir. Farklı bir üretim modelidir.
Alıcı Ne Zaman SKD'yi Seçmeli?
SKD genellikle alıcının aşağıdakilere öncelik vermesi durumunda uygundur:
Daha hızlı yerel montaj
Daha düşük montaj karmaşıklığı
Daha düşük başlangıç üretim kurulumu
Sınırlı yerel üretim deneyimi
Standartlaştırılmış gövde konfigürasyonları
Azalan işgücü gereksinimleri
Yerli üretime geçiş
SKD, bir şirketin daha derin CKD lokalizasyonunun ticari olarak haklı olup olmadığına karar vermeden önce yerel montaj kurmak istediği durumlarda özellikle faydalı olabilir.
Montaj Maliyetinin Ötesinde Önemli Faktörler
Montaj maliyeti bağımsız olarak düşünülmemelidir.
Tam bir değerlendirme şunları içermelidir:
Lojistik
Bitmiş her gövde için ne kadar nakliye hacmi gerekiyor?
Yerel Emek
Hangi düzeyde teknik beceri mevcut?
Fabrika Altyapısı
Tesis CKD montaj fikstürlerini ve kalite kontrolünü destekleyebilir mi?
Üretim Hacmi
Sabit montaj yatırımları yeterli üretime dağıtılabilir mi?
Özelleştirme
Farklı kamyon modelleri farklı gövde konfigürasyonları gerektirecek mi?
Düzenleyici Ortam
Hedef pazar, gümrük veya yerel içerik amaçları doğrultusunda CKD, SKD ve diğer montaj kategorileri arasında ayrım yapıyor mu?
Tedarik Zinciri
Yedek parçalar ve yedek bileşenler verimli bir şekilde yönetilebiliyor mu?
Kalite Kontrol
Yerel tesis tutarlı boyut ve montaj standartlarını koruyabilir mi?
Bu faktörler genellikle nihai ekonomik sonuç üzerinde temel CKD veya SKD sınıflandırmasından daha büyük etkiye sahiptir.
CKD ve SKD Nasıl Doğru Şekilde Karşılaştırılır
Pratik bir değerlendirmede ağırlıklı karar modeli kullanılabilir.
| Değerlendirme Faktörü | KBH | SKD |
| Yerel montaj iş yükü | Yüksek | Orta |
| Yerel teknik gereksinim | Yüksek | Orta |
| Paketleme verimliliği | Yüksek | Orta |
| İlk montaj karmaşıklığı | Yüksek | Daha düşük |
| Yerel özelleştirme | Yüksek | Orta |
| Tedarikçi ön montajı | Daha düşük | Daha yüksek |
| Yerel üretim katılımı | Yüksek | Orta |
| Montaj hızı | Orta | Yüksek |
| Uzun vadeli yerelleştirme | Yüksek | Orta |
| İlk uygulama zorluğu | Daha yüksek | Daha düşük |
| Üretim esnekliği | Yüksek | Orta |
| Olgun montaj tesisleri için uygundur | Harika | İyi |
| Yeni montaj tesislerine uygun | Koşullu | Harika |
Tablo genel bir mühendislik çerçevesi olarak ele alınmalıdır. Gerçek performans, kamyon gövde kitinin nasıl yapılandırıldığına bağlıdır.
CKD ve SKD Sabit Ürün Kategorileri Değildir
B2B alıcıları için önemli bir nokta, CKD ve SKD'nin her tedarikçi veya pazarda mutlaka standartlaştırılmış ürün konfigürasyonları olmamasıdır.
Bir tedarikçinin SKD kiti, başka bir tedarikçinin SKD kitinden önemli ölçüde daha fazla önceden birleştirilmiş modül içerebilir.
Benzer şekilde, bir CKD sistemi küçük alt montajlar içerebilirken diğeri neredeyse her bileşeni ayrı ayrı tedarik edebilir.
Bu nedenle alıcılar yalnızca terminolojiye dayalı bir tedarik modeli seçmemelidir.
Bunun yerine tedarikçiden ayrıntılı bilgi isteyin.Malzeme Listesi ve Montaj Sorumluluk Matrisi.
Bu belge şunları tanımlamalıdır:
Tedarikçi tarafından neler üretilmektedir?
Önceden birleştirilmiş nedir
Ayrı olarak gönderilenler
Yerel olarak neler monte edilir
Yerel olarak hangi araçlara ihtiyaç vardır?
Her aşamada hangi denetim yapılır?
Bu, gerçek üretim modelinin çok daha doğru anlaşılmasını sağlar.
Holycore'un CKD Kamyon Üstyapı Projelerine Yaklaşımı
Holycore, kiti yalnızca ihraç edilen parçaların bir koleksiyonu olarak ele almak yerine, CKD kamyon karoseri projelerine yerel montaj gereksinimleri çerçevesinde yaklaşıyor.
CKD kamyon kasası çözümleri, bileşen üretimi, kontrollü paketleme, montaj doğrulama ve hedef pazar üretim gereksinimleri etrafında yapılandırılabilir. Şirketin yayınlamış olduğu CKD yaklaşımı aynı zamanda ön montaj derecesine ve yerel iş yüküne göre CKD'yi SKD'den ayırmaktadır.
Bir projeyi değerlendiren bir alıcı için daha önemli olan soru, tedarikçinin "CKD" mi yoksa "SKD" mi sunduğu değil, aynı zamanda tedarikçinin tam montaj sınırını tanımlayıp tanımlayamadığıdır.
Pratik bir tedarikçi değerlendirmesi şunları talep etmelidir:
Komple bileşen listesi
Montaj çizimleri
Montaj sırası
Paketleme planı
Gerekli araçlar
Gerekli demirbaşlar
Kalite kontrol standartları
Şasi arayüzü çizimleri
Yedek parça listesi
Üretim revizyon kontrolü
Bu belge, önerilen kitin hedef tesiste gerçekten uygulanıp uygulanamayacağını belirler.
SKD'den CKD'ye: Olası Bir Gelişim Yolu
Yeni bir pazara giren şirketler için mümkün olan en derin yerelleştirme düzeyiyle başlamak gerekli olmayabilir.
Aşamalı bir yaklaşım operasyonel riski azaltabilir.
Aşama 1: SKD
Tedarikçi, önceden monte edilmiş ana gövde modülleri sağlar.
Yerel tesis şunu öğrenir:
Montaj yönetimi
Kalite denetimi
Şasi entegrasyonu
Depo kontrolü
Üretim planlama
Aşama 2: Genişletilmiş Yerel Meclis
Alıcı ek işlemlerin sorumluluğunu üstlenir.
Örnekler şunları içerir:
Kapı kurulumu
İç kurulum
Sızdırmazlık
Braket kurulumu
Seçilen alt montaj işi
Aşama 3: KBH
Tedarikçi daha derinlemesine demonte edilmiş bir kit gönderiyor.
Yerel tesis yapısal montajın büyük bir kısmını gerçekleştirmektedir.
Aşama 4: Yerel Kaynak Kullanımı
Seçilen kritik olmayan bileşenler, teknik ve ticari açıdan uygun olduğu takdirde, sonuçta yerel olarak temin edilebilir.
Bu, montajdan imalata kademeli bir geçiş sağlar.
Çözüm
Bir arasındaki farkCKD kamyon gövde kitive birSKD kamyon gövde kititemel olarak imalat işinin dağıtımındaki bir farklılıktır.
CKD, gövde montajının daha büyük bir bölümünü hedef pazara aktarıyor. Daha güçlü yerelleştirme potansiyeli, daha fazla özelleştirme esnekliği ve genel olarak bileşen düzeyinde daha iyi paketleme verimliliği sağlar ancak yerel tesiste daha fazla iş gücü, alet, teknik yetenek ve kalite kontrol gerektirir.
SKD, tedarikçinin tesisinde daha fazla üretim ve ön montaj tutuyor. Yerel montaj karmaşıklığını azaltır, işgücü eğitimini basitleştirir, son montaj sürecini kısaltır ve bölgesel üretim kapasitesini geliştiren şirketler için pratik bir giriş noktası olabilir.
Bu nedenle doğru seçim, alıcının üretim olgunluğuna bağlıdır.
Basitlik ve daha hızlı yerel montaj öncelikli olduğunda SKD'yi seçin. Daha derin yerelleştirme, daha fazla montaj kontrolü ve uzun vadeli bölgesel üretim hedeflendiğinde CKD'yi seçin.
En önemlisi, alıcılar gerçek durumu değerlendirmelidir.montaj sınırısadece terminoloji değil. Ayrıntılı bir bileşen listesi, montaj sorumluluk matrisi, paketleme planı, alet gereksinimleri ve kalite kontrol prosedürü, iki modeli karşılaştırmak için daha doğru bir temel sağlayacaktır.
Kamyon karoseri üreticileri ve filo üretim şirketleri için CKD ve SKD, rakip ürün etiketleri yerine daha geniş bir yerelleştirme stratejisinde iki nokta olarak görülmelidir. En uygun çözüm, varış tesisinin teknik kapasitesi, üretim hacmi, lojistik koşulları ve uzun vadeli üretim hedefleriyle eşleşen çözümdür.